在工业分装业务中,仓储配送环节不仅是物流链的重要组成部分,也是确保分装设备高效运行的关键环节。随着订单量的增加和作业流程的复杂化,如何对仓储配送系统进行科学管理,成为企业持续提升效率的核心任务。合理的仓储布局、高效的配送流程以及定期的维护检查,能够有效降低设备故障率,提升整体作业效率。对于从事工业分装的企业而言,仓储配送的稳定性和可靠性直接影响到分装任务的完成质量与客户满意度。
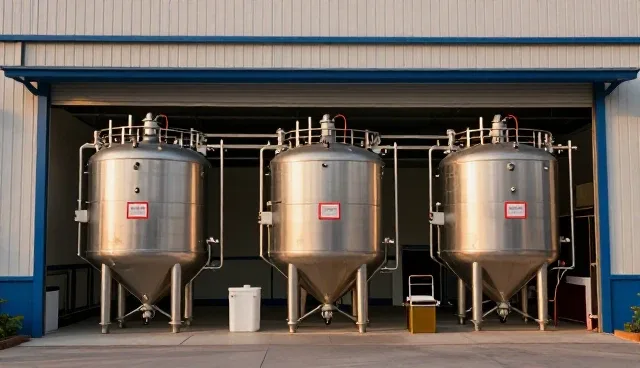
工业分装设备在仓储过程中需要特别关注其存放环境的控制。例如,部分化学品分装设备对温湿度、通风条件有较高要求,若环境条件不符合规范,可能会影响设备的使用寿命,甚至造成安全隐患。因此,在仓储管理中,应根据设备类型设置独立存放区域,并配备必要的温湿度监测装置,确保设备在适宜的环境中长期保存。同时,定期检查设备外壳、线路及密封部件是否完好,能够有效预防因环境因素导致的设备损坏。
在仓储配送过程中,搬运和装卸是设备使用频率较高的环节,也是容易引发问题的关键点。因此,操作人员在搬运分装设备时应严格按照操作规程执行,避免因操作不当导致设备损坏。例如,部分分装设备内部设有精密的计量装置,若在搬运过程中发生剧烈碰撞或倾斜,可能会影响其测量精度,进而导致分装误差。为此,建议在搬运过程中使用专用托盘或运输工具,并安排专人负责装卸,确保设备在转移过程中保持平稳。
设备的日常维护是保障其稳定运行的重要手段。在工业分装业务中,分装设备的维护应遵循“预防为主、定期检查”的原则,避免因突发故障影响生产进度。维护内容通常包括清洁设备表面、检查润滑系统、更换磨损部件以及校准关键传感器等。例如,部分分装设备在运行过程中会产生粉尘,若不及时清理,可能会影响设备的密封性能,甚至引发漏液问题。因此,建议制定详细的维护计划,并安排专业人员定期进行设备巡检,确保设备始终处于最佳运行状态。
在仓储配送流程中,信息管理同样不可忽视。准确的库存记录和物流信息是实现高效配送的基础。企业应建立完善的库存管理系统,对设备的入库、出库、库存状态进行实时跟踪,避免因信息滞后导致的配送延误。同时,利用信息化手段如条码扫描、电子标签等,可提高数据录入的准确性和操作效率,减少人为错误。对于分装设备而言,信息管理还应包括设备使用状态的记录,以便及时发现潜在问题并安排维修。
针对不同类型的分装设备,仓储配送流程应有所调整。例如,对于需要频繁操作的分装设备,应安排专门的存放位置,并设置明显的标识,方便快速取用。而对于较少使用或处于待维修状态的设备,则应存放在相对隔离的区域,防止误操作或意外损坏。此外,企业在制定仓储配送方案时,还应结合自身业务特点,合理规划设备的流转路径,确保分装作业的连续性和稳定性。
最后,企业在仓储配送管理中应注重人员培训与制度建设。操作人员的技能水平直接影响设备的维护质量和作业效率。因此,定期组织培训,提升员工对设备操作、维护及应急处理的能力,是保障分装业务顺利进行的重要措施。同时,建立完善的管理制度,明确各岗位职责,有助于提升整体管理水平。通过规范化的管理流程和高效的仓储配送体系,企业能够进一步提升工业分装业务的综合竞争力。